
ขั้นตอนควบคุมคุณภปริาพโลหะ ตั้งแต่ก่อนหลอมจนถึงตรวจชิ้นงาน
การควบคุมคุณภาพโลหะสำหรับโรงหล่อต้องเริ่มจากกำหนดเกรดที่ต้องผลิต ตรวจวัตถุดิบก่อนเข้าเตา แล้วติดตามปริมาณส่วนผสมทางเคมี สภาพน้ำโลหะก่อนเท เมื่อหล่อเป็นชิ้นงานแล้ว ยังต้องตรวจคุณสมบัติและข้อบกพร่องตามข้อกำหนดของงาน เพราะการตรวจส่วนผสมผ่านเพียงอย่างเดียวไม่ได้ยืนยันว่าชิ้นงานจะผ่านเกณฑ์ทุกด้าน
โรงหล่อควรกำหนดจุดตรวจและผู้รับผิดชอบให้ชัด พร้อมบันทึกข้อมูลการตรวจสอบแต่ละรอบการหลอมเพื่อให้รู้ว่าชิ้นงานหลอมอยู่ใน Lot หากพบงานไม่ผ่าน จะได้ย้อนกลับไปตรวจว่าปัญหาเริ่มจากวัตถุดิบ การปรับส่วนผสม การเทได้ง่าย
1. กำหนดเกรดและตรวจคุณภาพวัตถุดิบก่อนหลอม
ก่อนจัดวัตถุดิบเข้าเตา ต้องทราบว่าชิ้นงานต้องใช้โลหะชนิดใด เกรดอะไร และตรวจรับตามข้อกำหนดไหน โดยดูทั้งแบบงาน ข้อตกลงกับลูกค้า และมาตรฐานวัสดุที่ระบุไว้ให้ตรงกัน ข้อกำหนดบางงานเน้นส่วนผสมทางเคมี ขณะที่บางงานกำหนดสมบัติทางกล เช่น ความต้านทานแรงดึงหรือความแข็ง จึงไม่ควรใช้ชื่อเกรดหรือสูตรหลอมเดิมเป็นเกณฑ์เพียงอย่างเดียว
ตรวจชนิดโลหะและคัดแยกวัตถุดิบตกเกรด
ตรวจเอกสารการนำเข้าวัตถุดิบและเลขล็อตเทียบกับชนิดโลหะที่สั่งซื้อ โดยเฉพาะเศษโลหะและโลหะจากงานหล่อ เช่น ทางวิ่งน้ำโลหะหรือชิ้นงานคัดทิ้ง ต้องแยกเก็บตามชนิดและเกรด ไม่ควรนำมาผสมโดยไม่รู้ว่าทำมาจากธาตุอะไรบ้างป้องกันความเสี่ยงของการปนเปื่อนและทำให้งานออกมาไม่ตรงตามมาตรฐาน
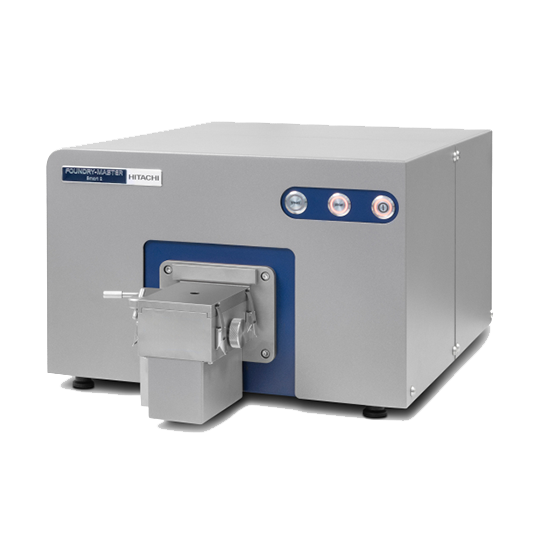
งานที่ต้องยืนยันปริมาณธาตุควรใช้เครื่องวัดปริมาณธาตุอย่าง เครื่อง Arc Spark Spectrometer ที่รองรับการตรวจธาตุในโลหะ ก่อนตรวจวัดจะต้องเตรียมตัวอย่างให้เหมาะสม
ตรวจสิ่งปนเปื้อนและจัดเตรียมวัตถุดิบตามสูตรหลอม
ตรวจสภาพวัตถุดิบว่ามีทรายติดผิว คราบน้ำมัน สี สนิม สิ่งแปลกปลอม หรือความชื้นหรือไม่ แล้วคัดออกหรือจัดเตรียมตามวิธีปฏิบัติของโรงหล่อที่เหมาะกับวัสดุและเตาหลอม การทราบว่าเป็นโลหะเกรดใดไม่ได้หมายความว่าวัตถุดิบนั้นพร้อมเข้าเตาทันที เพราะสภาพและสิ่งปนเปื้อนของวัตถุดิบมีผลต่อการจัดการน้ำโลหะด้วย
จากนั้นชั่งวัตถุดิบแต่ละชนิดตามสูตรที่กำหนดไว้ โดยใช้ข้อมูลส่วนผสมของวัตถุดิบร่วมกับปริมาณที่เติม บันทึกทั้งโลหะใหม่ โลหะหมุนเวียน และสารเติมแต่ง พร้อมรหัสล็อต
2. ควบคุมส่วนผสมทางเคมีของน้ำโลหะให้ตรงเกรด
เมื่อน้ำโลหะพร้อมเก็บตัวอย่างแล้วให้ตักตัวอย่าง แล้วนำไปหล่อเป็นตัวอย่างแข็ง และเตรียมผิวทดสอบให้เหมาะสมก่อนวิเคราะห์ส่วนผสมทางเคมีด้วยเครื่อง OES
นำผลปริมาณธาตุมาเทียบกับมาตรฐานที่ต้องการ โดยดูธาตุที่ต้องควบคุมทั้งหมด หากธาตุบางตัวต่ำกว่าเกณฑ์ ให้ผู้รับผิดชอบคำนวณการปรับส่วนผสมตามปริมาณน้ำโลหะและข้อมูลสารเติมแต่ง ส่วนธาตุที่เกินข้อกำหนดต้องประเมินวิธีแก้ที่เหมาะสม ไม่ควรเติมสารอื่นเพื่อชดเชยโดยไม่มีหลักเกณฑ์
หลังปรับส่วนผสมแล้ว ต้องเก็บตัวอย่างตรวจซ้ำเมื่อส่วนผสมพร้อมตามวิธีปฏิบัติ และบันทึกผลก่อนกับหลังปรับไว้ในรอบหลอมเดียวกัน ความน่าเชื่อถือของผลตรวจยังขึ้นอยู่กับการเตรียมตัวอย่างและสภาพเครื่อง
สำหรับโรงหล่อที่กำลังเลือกเครื่องวิเคราะห์ FOUNDRY-MASTER Smart 2 เป็นเครื่อง OES ที่ระบุการใช้งานด้านตรวจวัตถุดิบ ควบคุมการหลอม และยืนยันเกรดโลหะ ทั้งนี้ต้องตรวจสอบชุดสอบเทียบ ชนิดโลหะ ธาตุ และช่วงความเข้มข้นที่รองรับให้ตรงกับงานจริงก่อนเลือกใช้
3. ควบคุมอุณหภูมิระหว่างหลอมและก่อนเท
กำหนดช่วงอุณหภูมิสำหรับการหลอม การปรับสภาพน้ำโลหะ และการเทให้เหมาะกับชนิดโลหะและชิ้นงาน แล้ววัดด้วยเครื่องมือและหัววัดที่รองรับงานนั้น ไม่ประเมินจากสีของน้ำโลหะเพียงอย่างเดียว และไม่ใช้ค่าอุณหภูมิเดียวกับโลหะทุกชนิด
จุดตรวจควรครอบคลุมช่วงที่มีผลต่อกระบวนการ เช่น ก่อนนำน้ำโลหะออกจากเตาและก่อนเทลงแบบ เพราะน้ำโลหะสูญเสียความร้อนระหว่างถ่ายเทและรอเทได้ ให้บันทึกอุณหภูมิพร้อมเวลาและจุดวัด เพื่อให้รู้ว่าค่าที่บันทึกเป็นอุณหภูมิในเตาหรือก่อนเทจริง
หากอุณหภูมิออกนอกช่วงที่กำหนด ให้แก้ไขตามวิธีปฏิบัติและตรวจยืนยันก่อนดำเนินการต่อ ไม่ปรับส่วนผสมหรือเพิ่มอุณหภูมิจากข้อสันนิษฐานเพียงอย่างเดียว เนื่องจากคุณภาพงานหล่อยังขึ้นอยู่กับสภาพน้ำโลหะ แบบหล่อ และลักษณะการไหลเข้าสู่แบบร่วมกัน
4. สำหรับงานเหล็กหล่อต้องควบคุมการเกิดกราไฟต์
โรงหล่อที่ผลิตเหล็กหล่อสีเทาหรือเหล็กหล่อกราไฟต์กลมต้องควบคุมการเกิดกราไฟต์เพิ่มเติม กราไฟต์คือคาร์บอนที่แยกตัวอยู่ในเนื้อเหล็กหล่อ โดยรูปร่างและการกระจายตัวเกี่ยวข้องกับสมบัติของชิ้นงาน การตรวจพบคาร์บอนและซิลิคอนอยู่ในช่วงเป้าหมายจึงยังไม่เพียงพอที่จะยืนยันว่าโครงสร้างกราไฟต์เหมาะสม
การเติมสารอินอคคูแลนต์ หรือสารช่วยให้กราไฟต์เริ่มก่อตัว ต้องควบคุมชนิด ปริมาณ วิธีเติม และจังหวะเวลาตามกระบวนการที่กำหนด สำหรับเหล็กหล่อกราไฟต์กลมยังต้องควบคุมการปรับสภาพด้วยแมกนีเซียมให้เหมาะสมด้วย ไม่ควรใช้สูตรเติมเดียวกันกับเหล็กหล่อทุกประเภท หรือดูเฉพาะน้ำหนักสารที่เติมโดยไม่ติดตามผล
โรงหล่อสามารถใช้การวิเคราะห์ทางความร้อน ซึ่งติดตามอุณหภูมิของตัวอย่างขณะเย็นตัวและแข็งตัว เพื่อประเมินแนวโน้มการแข็งตัวและผลของการปรับสภาพน้ำโลหะตามความสามารถของระบบ จากนั้นตรวจโครงสร้างจุลภาคของตัวอย่างแข็งด้วยกล้องจุลทรรศน์เพื่อยืนยันลักษณะกราไฟต์ตามแผนตรวจ เครื่อง OES ให้ข้อมูลส่วนผสมทางเคมี แต่ไม่ได้แสดงภาพรูปร่างกราไฟต์แทนการตรวจโครงสร้าง
5. ตรวจยืนยันคุณภาพน้ำโลหะจากตัวอย่างก่อนเท
ก่อนเท ต้องตรวจว่าผลที่ใช้ตัดสินใจเป็นน้ำโลหะชุดปัจจุบัน และครอบคลุมการปรับส่วนผสมหรือปรับสภาพที่ทำไปแล้ว ขั้นตอนนี้เป็นจุดตรวจยืนยันความพร้อม ไม่ใช่ดูผลตรวจครั้งแรกแล้วใช้ต่อทั้งรอบโดยไม่พิจารณาการเปลี่ยนแปลงที่เกิดขึ้น
การตรวจยืนยันที่โรงหล่อควรกำหนดไว้ ได้แก่
- ตรวจรหัสตัวอย่างให้ตรงกับรอบหลอม ระบุเตา เบ้าหรือชุดน้ำโลหะ และเวลาเก็บตัวอย่างให้เชื่อมโยงกับงานที่จะเท
- ทบทวนผลส่วนผสมหลังปรับแก้ ยืนยันว่าธาตุที่ต้องควบคุมผ่านเกณฑ์ และตัวอย่างได้รับการเตรียมอย่างถูกต้อง
- ตรวจอุณหภูมิและผลประเมินเฉพาะงาน เช่น ผลวิเคราะห์ทางความร้อนสำหรับงานเหล็กหล่อ หรือผลตรวจสภาพน้ำโลหะอื่นตามชนิดโลหะและแผนควบคุม
- บันทึกการอนุมัติหรือระงับการเท หากข้อมูลไม่ครบหรือยังไม่ผ่านเกณฑ์ ให้แก้ไขและตรวจยืนยันตามวิธีที่กำหนดก่อนปล่อยงาน
สำหรับตัวอย่างเหล็กหล่อที่ใช้วิเคราะห์คาร์บอนด้วย OES การทำให้ตัวอย่างแข็งตัวแบบขาวมีความสำคัญ กล่าวคือ ต้องเตรียมตัวอย่างให้คาร์บอนอยู่ในรูปที่เหมาะกับการวิเคราะห์ ไม่ปล่อยให้แยกเป็นกราไฟต์จนกระทบความสม่ำเสมอของผล ขั้นตอนเก็บและเตรียมตัวอย่างจึงต้องอ้างอิงวิธีที่ผู้ผลิตเครื่องและผู้รับผิดชอบงานวิเคราะห์ยืนยันแล้ว
ตัวอย่างที่เตรียมเพื่อวิเคราะห์เคมีอาจมีวิธีทำให้เย็นตัวต่างจากตัวอย่างที่ใช้ตรวจโครงสร้างชิ้นงาน จึงต้องระบุวัตถุประสงค์ของแต่ละตัวอย่างให้ชัด ไม่ใช้ตัวอย่างเดียวตัดสินทุกคุณสมบัติโดยไม่ตรวจว่าวิธีเตรียมเหมาะสมหรือไม่
6. ตรวจชิ้นงานหลังหล่อและใช้ผลย้อนกลับไปแก้กระบวนการ
หลังชิ้นงานเย็นตัวและผ่านขั้นตอนที่เกี่ยวข้อง เช่น ทำความสะอาด เจียรแต่ง หรืออบชุบ ให้ตรวจตามแผนที่ตกลงกับลูกค้า โดยพิจารณาทั้งลักษณะภายนอก ขนาด และคุณสมบัติที่งานกำหนด ไม่ถือว่าผลเคมีก่อนเทผ่านแล้วจะสามารถส่งมอบได้ทันที
รายการตรวจอาจประกอบด้วยการตรวจผิวหารอยแตกหรือบริเวณที่หล่อไม่เต็ม การวัดขนาดเทียบแบบ การตรวจความแข็งหรือทดสอบแรงดึง และการตรวจโครงสร้างจุลภาคสำหรับงานที่กำหนด หากต้องตรวจข้อบกพร่องที่มองจากผิวไม่เห็น ต้องเลือกวิธีตรวจเพิ่มเติม เช่น การถ่ายภาพรังสีหรืออัลตราโซนิก ให้เหมาะกับวัสดุ รูปทรง และข้อกำหนด การตรวจด้วยสายตาเพียงอย่างเดียวไม่สามารถยืนยันความสมบูรณ์ภายในชิ้นงานได้
เมื่อพบงานไม่ผ่าน ให้แยกชิ้นงานและบันทึกรหัสรอบหลอม ตำแหน่งข้อบกพร่อง และผลตรวจที่เกี่ยวข้อง แล้วนำข้อมูลกลับไปเทียบกับบันทึกการผลิต เช่น
- ส่วนผสมไม่ตรงเกรด: ตรวจผลวิเคราะห์วัตถุดิบ การชั่ง สูตรหลอม และผลก่อนกับหลังปรับส่วนผสม
- โครงสร้างกราไฟต์ไม่ผ่าน: ตรวจข้อมูลการปรับสภาพน้ำโลหะ การเติมอินอคคูแลนต์ เวลา อุณหภูมิ และสภาพการเย็นตัว
- พบโพรง รอยแตก หรือหล่อไม่เต็ม: ตรวจร่วมกับข้อมูลแบบหล่อ ระบบทางวิ่งและป้อนน้ำโลหะ สภาพน้ำโลหะ ไม่ควรสรุปว่าเกิดจากส่วนผสมทางเคมีเพียงสาเหตุเดียว
หลังแก้ไข ควรเปรียบเทียบผลตรวจและจำนวนงานไม่ผ่านของรอบผลิตถัดไป เพื่อประเมินว่าวิธีแก้ตรงกับสาเหตุหรือไม่ พร้อมปรับแผนควบคุมให้สะท้อนสิ่งที่พบจริง การบันทึกผลให้ย้อนกลับได้จึงช่วยทั้งตัดสินใจปล่อยงานและป้องกันปัญหาเดิมเกิดซ้ำ
หากโรงหล่อกำลังวางจุดตรวจส่วนผสมก่อนหลอมและก่อนเท สามารถสอบถาม Chemical House เกี่ยวกับการเลือก เครื่อง Arc Spark Spectrometer รุ่น FOUNDRY-MASTER Smart 2 โดยแจ้งชนิดโลหะ เกรด ธาตุที่ต้องควบคุม และลักษณะตัวอย่าง เพื่อประเมินความเหมาะสมของเครื่องและชุดสอบเทียบกับงานที่ต้องตรวจจริง